⚙️ Сталь целиком
Нож это железо с добавками. Разница между ржавым гвоздём и клинком, который срезает волос, лежит в двух вещах: сколько в металле углерода и других элементов и как металл нагревали и охлаждали. Всё остальное, от японских кухонных ножей до порошковых суперсталей, вырастает из этого. Эта статья соберёт в одну картину то, что заточнику полезно знать о стали: из чего она состоит, почему её можно закалить, что такое твёрдость и где у неё предел, чем отличаются марки и как всё это связано с тем, на чём и как точить.
Если запомнить одно: твёрдость, износостойкость и вязкость тянут сталь в разные стороны. Идеальной стали нет, есть сталь под задачу.
Что такое сталь
Сталью называют сплав железа с углеродом, где углерода не больше примерно двух процентов (точная граница 2,14 %). Больше углерода значит чугун: он хорошо льётся, но хрупок и в ножах не применяется. Чистое железо мягкое, его твёрдость около 60 до 80 единиц Виккерса, это как хорошая медь. Добавьте к нему всего 0,8 % углерода, правильно нагрейте и остудите, и получите металл в десять раз твёрже.
Углерод здесь главный герой. Его атомы намного меньше атомов железа, поэтому они прячутся в промежутках кристаллической решётки и не дают слоям металла проскальзывать друг по другу. Чем сильнее решётка напряжена, тем тверже металл. Остальное в стали (хром, ванадий, молибден, вольфрам, кобальт, никель, марганец, кремний, азот) это тонкая настройка: одни добавки делают сталь нержавеющей, другие создают сверхтвёрдые частицы, третьи добавляют вязкость.
Железо меняет решётку: аустенит, феррит, цементит
Железо умеет строить свои кристаллы по-разному, в зависимости от температуры. При комнатной температуре атомы стоят в объёмно-центрированном кубе, эту форму называют ферритом. Она мягкая, магнитная и почти не растворяет углерод (не больше 0,02 %). Нагреем выше примерно 727 до 912 °C, и решётка перестраивается в гранецентрированный куб, аустенит. Он немагнитен, пластичен и главное растворяет много углерода, до 2,14 %. Этот нагрев и есть первый шаг закалки: нужно, чтобы углерод и легирующие растворились в аустените.
Если остывать медленно, углерод выходит обратно и связывается с железом в цементит, карбид Fe3C. Это очень твёрдое и хрупкое соединение. Смесь тонких пластинок феррита и цементита называют перлитом, а сталь, целиком состоящая из перлита, содержит 0,77 % углерода. Эта точка на диаграмме называется эвтектоидной.
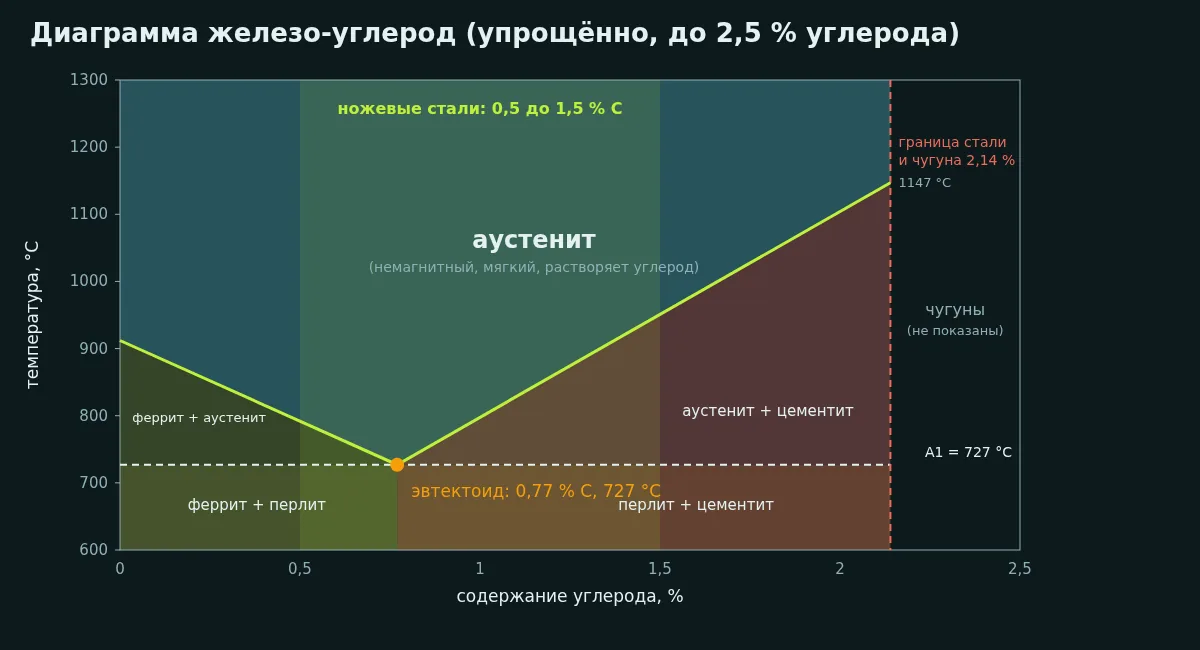
Диаграмма железо-углерод показывает, при какой температуре и каком содержании углерода какая структура устойчива. Ножевые стали лежат в полосе 0,5 до 1,5 % углерода.
Фокус закалки в том, что мы не даём аустениту вернуться в феррит и цементит. Быстрое охлаждение (закалка) запирает углерод внутри решётки, и она превращается в мартенсит.
Мартенсит: почему закалка вообще работает
Мартенсит это перенасыщенный углеродом твёрдый раствор. Кристалл пытается перестроиться из куба аустенита в куб феррита, но углероду некуда уйти, и решётка растягивается в одну сторону, получая объёмно-центрированную тетрагональную форму. Такое перестроение идёт не диффузией, а мгновенным сдвигом целых участков решётки. Иглы мартенсита растут со скоростью порядка километра в секунду, около трети скорости звука, поэтому закалённая сталь иногда звенит и даже трескается при закалке.
Твёрдость мартенсита определяется в первую очередь тем, сколько углерода растворено в нём. При 0,2 % углерода получается около 45 HRC, при 0,4 % около 55, а при 0,6 до 0,8 % мартенсит достигает своего потолка в 65 до 67 HRC. Больше углерода в растворе твёрдости не добавляет: вместо этого появляется остаточный аустенит, мягкая фаза, которая не успела превратиться. Поэтому чисто углеродистые ножевые стали редко бывают твёрже 66 HRC.
Остаточный аустенит и крио
Мартенситное превращение начинается при нескольких сотнях градусов, а у сталей с большим количеством углерода и легирующих заканчивается уже ниже комнатной температуры. Часть аустенита остаётся в металле. Он мягкий и нестабилен: со временем может превратиться в хрупкий мартенсит и изменить размеры клинка. Чтобы этого избежать, сталь после закалки охлаждают глубже, до минус 70 или даже минус 196 °C (крио), а затем отпускают.
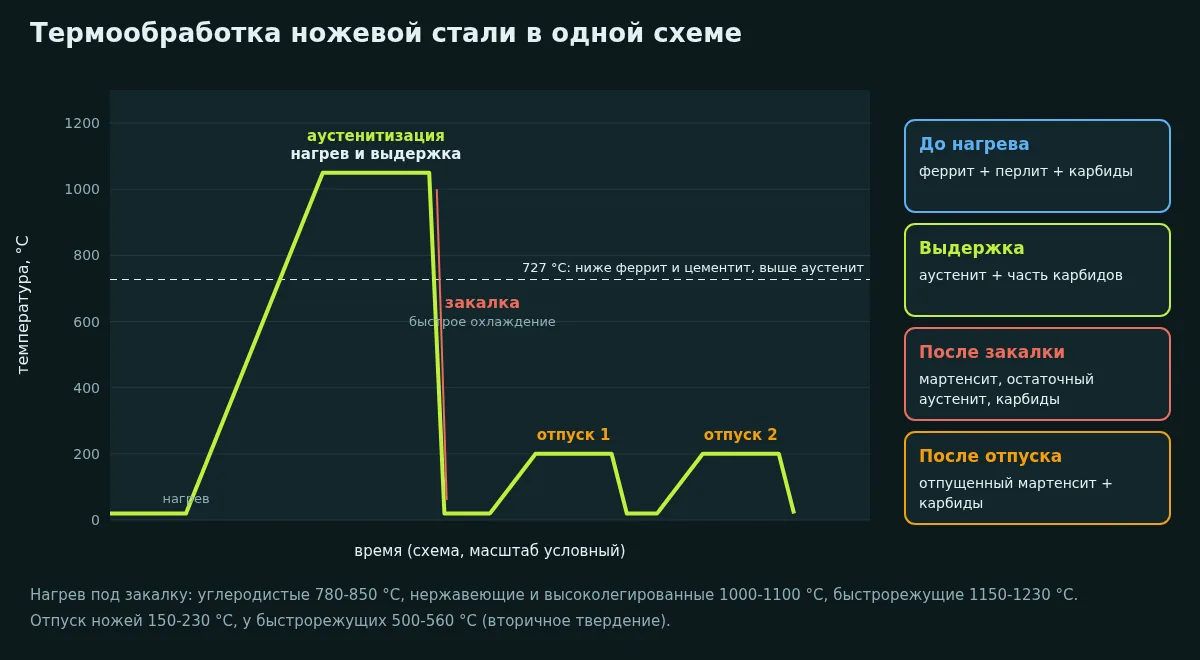
Термообработка ножевой стали в одной схеме: нагрев, закалка, отпуск. Шкала времени условная.
Отпуск: цена хрупкости
Свежезакалённый мартенсит очень твёрд, но и очень хрупок, внутри него огромные напряжения. Поэтому после закалки клинок отпускают: нагревают до 150 до 230 °C для ножей из простых сталей и держат час-два, обычно дважды. Часть углерода выходит из решётки в виде мельчайших карбидов, напряжение снимается, вязкость растёт, а твёрдость слегка падает. Чем выше температура отпуска, тем мягче и вязче нож.
У быстрорежущих и высоколегированных сталей график отпуска устроен иначе. Вольфрам, молибден и ванадий при 500 до 560 °C выпускают сверхмелкие карбиды, которые не смягчают, а упрочняют металл. Это вторичное твердение, и благодаря ему быстрорежущая сталь остаётся твёрдой даже раскалённой докрасна. Именно поэтому из неё делают свёрла и фрезы.
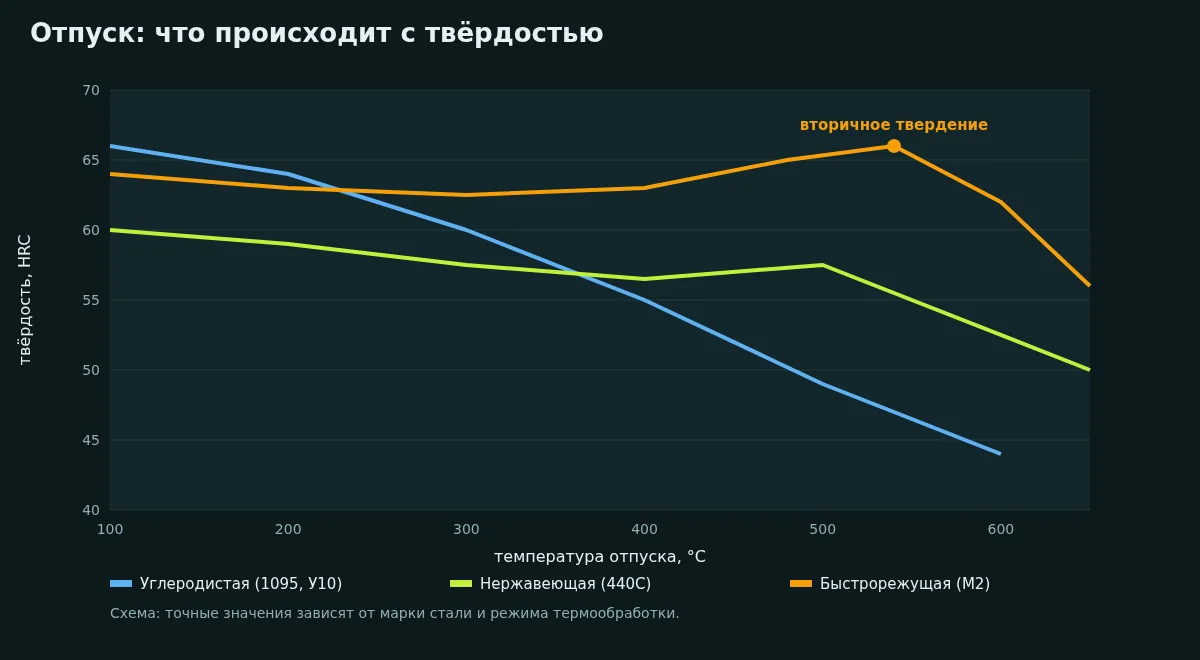
Что происходит с твёрдостью при отпуске. Схема, значения условные.
Что такое твёрдость
Твёрдость это сопротивление материала вдавливанию. Она измеряется не одним числом на все случаи жизни, а разными методами, потому что металл мягкий, как отожжённая медь, и металл твёрдый, как напильник, вдавливают по-разному.
Роквелл: почему в ножах говорят о HRC
Метод Роквелла придумали американские металлурги Хью и Стэнли Роквеллы. Заявку они подали в 1914 году, патент получили в 1919. Их работа была на подшипниковом заводе, и нужен был быстрый способ проверять твёрдость каждой закалённой детали, не глядя в микроскоп. Идея в том, чтобы измерять не размер отпечатка, а его глубину. В поверхность вдавливают алмазный конус с углом 120 градусов сначала с небольшой нагрузкой 10 кгс, чтобы выбрать зазоры. Затем добавляют основную нагрузку 150 кгс, потом снимают её обратно до 10 кгс. Разница глубины между двумя замерами под малой нагрузкой и есть мера твёрдости.
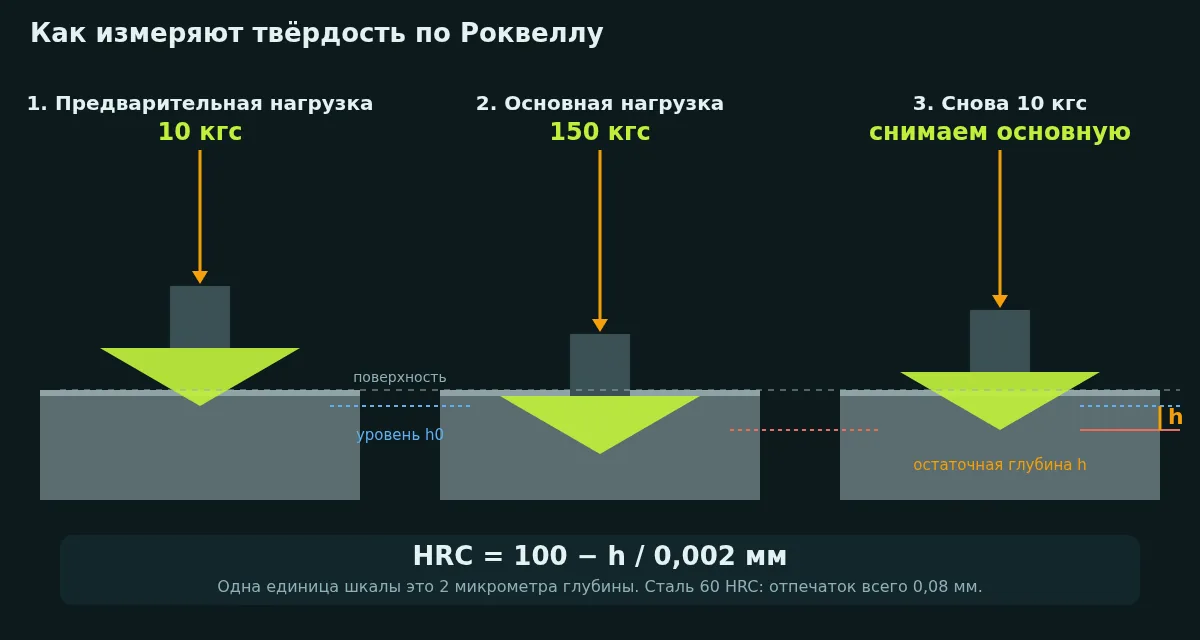
Одна единица шкалы Роквелла равна двум микрометрам глубины. У стали 60 HRC отпечаток глубиной всего 0,08 мм.
Отсюда становится понятно, почему буква C: у Роквелла много шкал. Шкала C (конус, 150 кгс) рассчитана на закалённые стали и надёжна в диапазоне примерно от 20 до 70 HRC. Для мягких металлов, вроде латуни и отожжённой стали, берут шкалу B со стальным шариком. Для очень твёрдых материалов и твёрдых сплавов, а также для тонких деталей, используют шкалу A с нагрузкой 60 кгс. Поэтому твёрдые сплавы измеряют в HRA, а не в HRC.
Виккерс, Бринелль, Моос и Кнуп
- Виккерс (HV). В поверхность вдавливают алмазную пирамиду и измеряют диагональ отпечатка. Метод точный, подходит и для мягкого, и для сверхтвёрдого, а главное позволяет измерять отдельные частицы в микроскоп. Именно по Виккерсу сравнивают твёрдость карбидов и абразивов.
- Бринелль (HB). Стальной или твёрдосплавный шарик 10 мм с нагрузкой до 3000 кгс. Годится для мягкой стали, чугуна и цветных металлов, а для закалённых ножей слишком груб.
- Моос. Шкала из десяти минералов, где каждый может поцарапать предыдущий. Она порядковая, а не числовая: алмаз (10) примерно в четыре раза твёрже корунда (9), а корунд примерно вдвое твёрже кварца. Для заточника это главный источник путаницы: две единицы на шкале Мооса могут скрывать разницу в несколько раз.
- Кнуп (HK). Вытянутый алмазный наконечник, применяется для хрупких материалов, керамики и стекла.
Как переводить HRC в другие шкалы
Точной формулы перевода нет, есть эмпирические таблицы (в США это стандарт ASTM E140). Ориентироваться можно по такому ряду:
| HRC | Виккерс, HV | Что это в ножах |
|---|---|---|
| 20 | 238 | Мягкая сталь, шкала C на нижней границе |
| 40 | 392 | Пружины, инструмент для ударной работы |
| 50 | 513 | Рессорные стали, топоры, мачете |
| 55 | 595 | Европейские кухонные, охотничьи, туристические |
| 58 | 653 | Массовая нержавеющая сталь хорошего уровня |
| 60 | 697 | Хороший универсальный нож |
| 62 | 746 | Японские кухонные, тонкие режущие клинки |
| 64 | 800 | Высокотвёрдые порошковые и быстрорежущие |
| 66 | 865 | Предел для простых сталей, ZDP-189 |
| 68 | 940 | Сверхтвёрдые быстрорежущие |
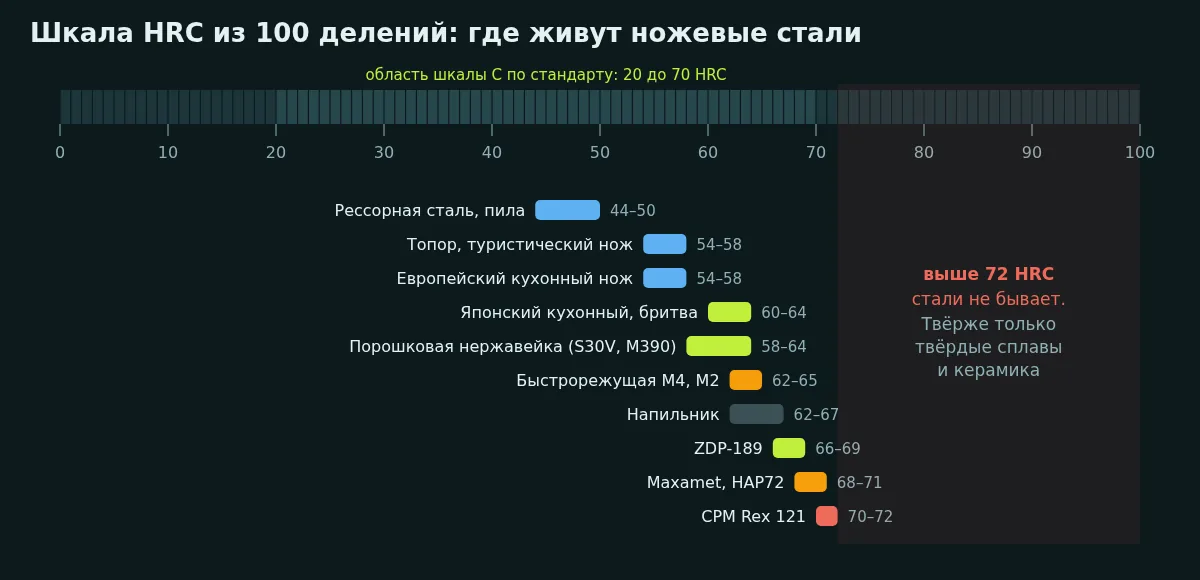
Шкала из 100 делений и то, где на ней живут ножи. Всё, что правее 72, для стали недостижимо.
Карбиды: сверхтвёрдые зёрна внутри стали
Твёрдость всего клинка и твёрдость зёрен внутри него это разные вещи. Помимо мартенсита в стали есть карбиды: соединения углерода с металлами. Они намного твёрже самой стальной матрицы, как щебень в бетоне. Именно карбиды отвечают за износостойкость, то есть за то, как долго кромка режет абразивные материалы вроде картона, кожи и мяса с костями. Чем больше карбидов и чем они твёрже, тем дольше нож держит остроту.
Но у карбидов есть цена. Они хрупкие, а крупные ещё и торчат из кромки, как камни из асфальта. Когда матрица вокруг изнашивается, карбид выпадает, а на кромке остаётся микровыкрашивание. Поэтому важен не только объём карбидов, но и их размер.
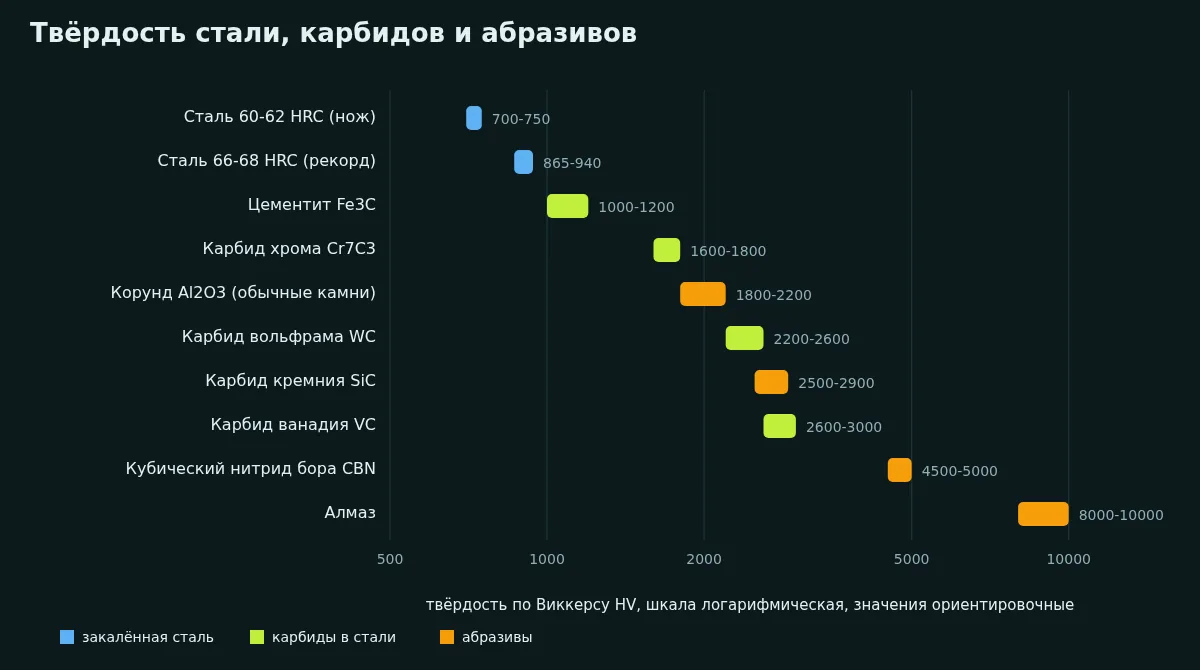
Твёрдость по Виккерсу на логарифмической шкале. Закалённая сталь находится на уровне 700 до 900 HV, карбиды ванадия почти в четыре раза выше. Значения ориентировочные, у разных источников они слегка различаются.
Отсюда прямое следствие для заточки. Обычные камни из оксида алюминия (корунд) тверже стальной матрицы и цементита, но заметно мягче карбидов ванадия. Поэтому такая сталь стачивает камень быстрее, чем камень стачивает её. Карбид кремния немного тверже, но тоже на пределе. Чтобы уверенно резать ванадиевые карбиды, нужны алмаз или кубический нитрид бора.
Порошковая металлургия: та же сталь, но зёрна мельче
В обычной стали при затвердевании из расплава карбиды вырастают крупными, неровными и вытянутыми в полосы. Порошковая технология поступает иначе: расплав распыляют в струе газа на мельчайшие капли, которые мгновенно застывают, потом порошок прессуют горячим изостатическим прессованием в заготовку. Карбиды получаются мелкими и равномерными, и в стали можно безопасно держать больше ванадия. Промышленное производство порошковых сталей началось в 1970 году на заводе Crucible. Так появились и S30V, и M390, и Rex 121.
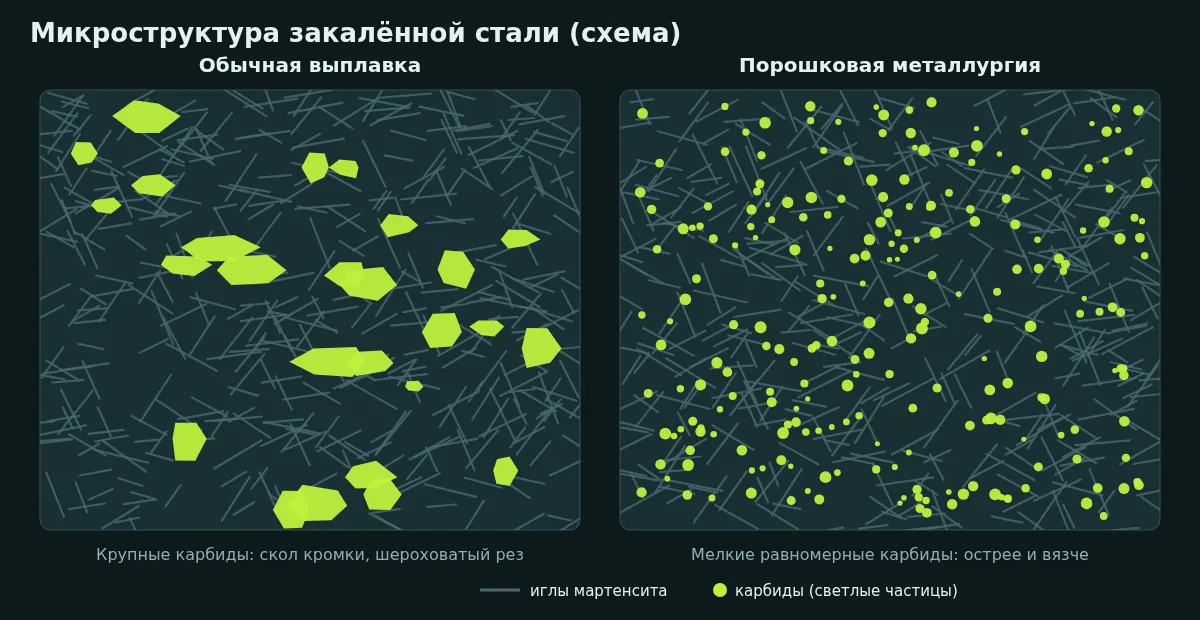
Обычная и порошковая сталь в микроскопе (схема). Мелкие равномерные карбиды дают более ровную кромку и лучшую вязкость.
Легирующие элементы: что делает каждый
Для ножа важно понимать логику, а не запоминать марки. Ниже главные добавки и то, зачем они нужны.
| Элемент | Что делает в стали | Что это значит для ножа |
|---|---|---|
| Углерод C | Даёт твёрдость мартенсита и образует карбиды | 0,5 до 0,8 % хорошая твёрдость и вязкость, 1 до 1,5 % износостойкость, больше 2 % много карбидов и хрупкость |
| Хром Cr | Прокаливаемость, карбиды хрома. Свыше примерно 12 % в твёрдом растворе даёт нержавеющую плёнку | Нержавеющие стали. Часть хрома уходит в карбиды, поэтому 440C с 17 % хрома не так стойка, как кажется |
| Молибден Mo | Прокаливаемость, вторичное твердение, стойкость к питтингу | Стальные ножи для влажной среды и морской воды, более стабильная закалка |
| Ванадий V | Очень твёрдые карбиды VC, мелкое зерно | Главный источник износостойкости в современных сталях, и главная причина сложной заточки |
| Вольфрам W | Красностойкость, карбиды, вторичное твердение | Быстрорежущие стали, твёрдость держится и при нагреве |
| Кобальт Co | Повышает твёрдость после отпуска и красностойкость | Позволяет дойти до 68 до 72 HRC, ценой вязкости |
| Никель Ni | Вязкость | Ударные стали (L6), сердечники дамасков (15N20) |
| Марганец Mn | Прокаливаемость, раскислитель | Нужен в любой стали, лишнее даёт остаточный аустенит |
| Кремний Si | Упругость, стойкость к отпуску | Пружинные и рессорные стали (9260) |
| Азот N | Заменяет часть углерода, образует карбонитриды | Очень стойкие к коррозии стали (LC200N, Vanax) |
| Ниобий Nb | Мелкие карбиды, размер зерна | MagnaCut и S35VN: износостойкость без хромовых карбидов |
| Сера S, фосфор P | Обычно вредные примеси | Снижают вязкость, поэтому в качественных ножевых сталях их мало |
Семейства ножевых сталей
Каждое семейство это компромисс между тремя свойствами: износостойкость (держит ли кромку), вязкость (не крошится ли) и стойкость к коррозии. Четвёртое, о котором забывают, это лёгкость заточки.
| Семейство | Примеры | Типичная твёрдость | Заточка | Ржавеет |
|---|---|---|---|---|
| Простые углеродистые | У8, 1075, 1095, Shirogami | 56 до 65 | Очень легко | Да, быстро |
| Низколегированные | 52100, 80CrV2, 5160, 9ХС | 56 до 62 | Легко | Да |
| Инструментальные | O1, A2, D2, Х12МФ | 58 до 62 | Нормально, D2 сложнее | Немного (D2 полунержавеющая) |
| Быстрорежущие | M2, M4, Р6М5 | 62 до 66 | Средне, лучше алмазом | Да |
| Нержавеющие массовые | 420, 440C, 8Cr13MoV, VG-10 | 54 до 61 | Легко и нормально | Нет |
| Порошковые нержавеющие | S30V, M390, Elmax, MagnaCut | 58 до 64 | Сложно, алмаз | Нет |
| Азотистые | LC200N, Vanax | 58 до 63 | Нормально | Практически нет |
| Сверхтвёрдые быстрорежущие | Maxamet, HAP72, Rex 121 | 68 до 72 | Очень сложно, алмаз | Да |
Старинные материалы, которые нельзя забыть
- Дамаск и булат. Сварочный дамаск склеивают из слоёв разных сталей, рисунок это результат травления. Булат это тигельная сталь с высоким содержанием углерода и полосами карбидов, у которой рисунок рождается из её внутренней структуры. Качество клинка определяет сталь внутри, а не рисунок.
- Тамахаганэ. Японская сталь, которую выплавляют из железного песка в печи тацура. Материал неоднороден по углероду, и мастера вручную отбирали нужные куски.
- Тигельная сталь. Бенджамин Хантсман около 1740-х годов первым получил однородную сталь, расплавив её в тигле. Это заложило основу английских ножей и бритв.
- Нержавеющая сталь. В 1913 году Гарри Бреарли в Шеффилде изучал сплав с 12,8 % хрома для стволов и заметил, что образец не поддаётся травлению. Так родилась столовая сталь.
- Быстрорежущая сталь. Фредерик Тейлор и Мэнселл Уайт показали её на выставке в Париже в 1900 году: резец из неё продолжал резать раскалённым докрасна.
Треугольник компромиссов
Нельзя одновременно получить максимальную твёрдость, вязкость и износостойкость. Металлург Ларрин Томас из проекта Knife Steel Nerds оценил десятки сталей по экспериментам: по вязкости (удар), износостойкости кромки (испытание на CATRA) и коррозии. Если разложить их по двум осям, выстраивается диагональ: где одно свойство высокое, другое неизбежно ниже.
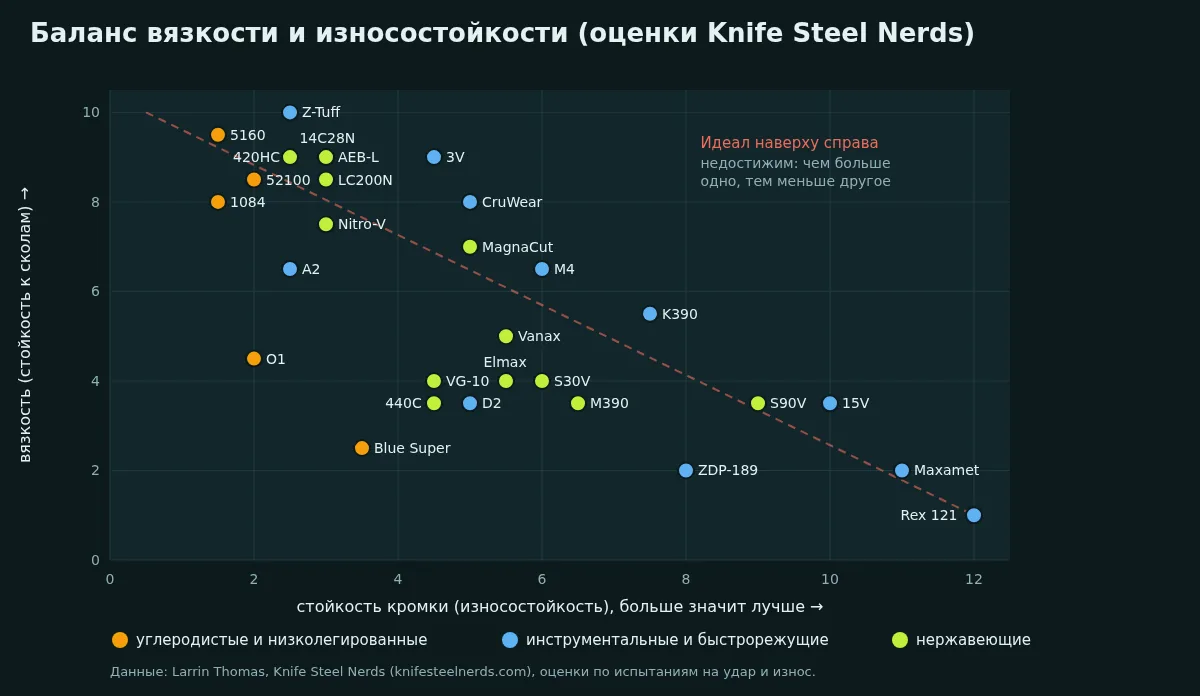
Стали ближе к правому верхнему углу лучше, но пустой угол. Есть исключения вроде MagnaCut, у которой высокая вязкость сочетается со средней износостойкостью и хорошей коррозионной стойкостью, потому что в ней нет крупных хромовых карбидов.
Отсюда правило выбора. Нужен нож для ударной и рубящей работы: берите высокую вязкость (5160, 3V, Z-Tuff). Нужен тонкий режущий клинок для кухни или ЭДС: высокая износостойкость на приемлемом уровне вязкости (M4, S30V, VG-10, MagnaCut). Нужна сталь, которая простит ошибки и легко правится: простая углеродистая или AEB-L.
А бывает ли сталь твёрже 72 HRC
Практически нет. Коротко о том, почему это тупик, а не недоработка.
- Предел мартенсита. Матрица из чистого мартенсита упирается в 65 до 67 HRC. Дальнейший рост даёт только твёрдые карбиды и вторичное твердение.
- Сверхтвёрдые быстрорежущие. Комбинация высокого углерода и большого количества кобальта даёт 68 до 70 HRC. Так в 1960-х появились M41, M42, M43 и M44. Порошковая технология позволила добавить ванадий: Rex 76, ASP 2060, HAP72, Rex 86, Maxamet, Rex 121. Рекордсмен Crucible CPM Rex 121 достигает 70 до 72 HRC.
- Шкала кончается. Шкала C официально работает до 70 HRC, выше показания зависят от состояния алмазного конуса и упругости опоры. Для сверхтвёрдых материалов используют HRA или Виккерс.
- Цена. Такие стали очень хрупки и очень дороги, а точить их приходится алмазом. Ножей из них единицы.
Что твёрже стали, то уже не сталь. Вот ключевые материалы:
| Материал | Твёрдость | Где встречается в ножах |
|---|---|---|
| Твёрдый сплав WC-Co (карбид вольфрама в кобальтовой связке) | Около 89 до 93 HRA, примерно 1300 до 1800 HV | Ножи Sandrin, промышленные ножи, резцы |
| Циркониевая керамика ZrO2 | Около 1200 HV, по Моосу около 8 | Керамические кухонные ножи. Не гнётся, но хрупка, скалывается |
| Сапфир и корунд | Около 2000 HV, Моос 9 | Чаще как абразив и прозрачные окна, чем как лезвие |
| Алмаз | 8000 до 10000 HV, Моос 10 | Абразив и алмазные лезвия хирургии |
| Вулканическое стекло (обсидиан) | По твёрдости сравним с мягкой сталью, но кромка исключительно тонкая | Экспериментальные хирургические скальпели |
Обратите внимание на обсидиан: твёрдость это не острота. Обсидиановое лезвие мягкое и хрупкое, но его сколотая кромка получается на порядки тоньше стальной. Острота ограничена размером структурных элементов и качеством заточки, а не твёрдостью.
Что всё это значит на точиле
Твёрдость меняет способ работы
- Мягкая сталь (до 56 HRC). Кромка не крошится, а заворачивается. Она легко правится мусатом, но требует частой правки. Заусенец длинный и тянучий, снимать его нужно осторожно.
- Средняя (57 до 61). Универсальная зона. Точится на любых хороших камнях, кромка держится, вязкости хватает.
- Твёрдая (62 до 66). Кромка не заворачивается, но может выкрашиваться при неудачном угле или грубом обращении. Угол не стоит делать слишком острым.
- Сверхтвёрдая (67 и выше). Хрупкая кромка, работа только алмазом и CBN, малый прижим. Угол лучше делать не острее 15 градусов на сторону.
Абразив против стали
| Сталь | Что её берёт | Что не стоит делать |
|---|---|---|
| Углеродистая, низколегированная | Любые: водные камни, масляные, керамика | Оставлять влажной, ржавчина появляется за часы |
| Нержавеющая обычная | Водные камни, керамика, алмаз | Оставлять заусенец: он живёт долго и обманывает пальцы |
| Высокохромистая (D2, Х12МФ) | Алмаз, хорошие керамические камни | Точить грубым камнем на большом давлении: карбиды хрома выкрашиваются |
| Ванадиевая порошковая | Алмаз, CBN, карбид кремния лишь как черновой вариант | Ждать быстрого результата от обычного корунда: он тупится, а не режет |
| Быстрорежущая и сверхтвёрдая | Алмаз, CBN | Греть кромку при заточке на станке |
Три простые проверки на месте
- Напильник. Хороший новый напильник имеет твёрдость около 62 до 67 HRC. Если он бодро снимает металл с пятки клинка, сталь мягче 60. Если проскальзывает и звенит, твёрже 62. Это грубая проверка, но она отличает мягкую сталь от твёрдой.
- Искра. Прижмите к точилу и посмотрите на искру. Углеродистая сталь даёт яркие жёлто-белые искры с множеством звёздочек. Нержавеющая даёт красновато-оранжевые искры с короткими разветвлениями. Быстрорежущая даёт тусклую красно-оранжевую искру почти без ветвления. Это не паспорт стали, а быстрый способ отличить семейство.
- Магнит и вода. Магнит цепляет и мартенситные нержавеющие, поэтому он не отличает нержавейку от углеродки. Отличает ржавчина: капля воды или лимонного сока на полированную поверхность. Углеродистая темнеет и покрывается патиной за минуты, нержавеющая остаётся чистой.
Пять мифов про твёрдость и сталь
- Чем твёрже, тем лучше. Твёрдость даёт износостойкость только вместе с карбидами, а вязкость с ростом твёрдости почти всегда падает. Нож на 66 HRC без должного обращения выкрошится быстрее, чем на 60.
- Острота зависит от твёрдости. Начальная острота определяется зерном стали, размером карбидов и вашей заточкой. Твёрдость определяет, как долго острота сохранится.
- Нержавейка хуже углеродистой. Современные порошковые нержавеющие стали превосходят простые углеродистые почти по всему, кроме лёгкости заточки. Но у простой углеродистой стали есть своё преимущество: кромка, которую можно привести в идеал за пять минут на любом камне.
- Дамаск лучше однородной стали. Рисунок ничего не гарантирует. Решают марки, которые в него сварили, и термообработка.
- Цифра HRC на клинке точна. Производитель указывает диапазон, и разброс в один-два пункта в партии нормален. К тому же измеряют по плоскости клинка, а кромка тоньше и остывала иначе.
Шпаргалка чисел
- Сталь: железо плюс углерод до 2,14 %. Больше это чугун.
- Эвтектоид: 0,77 % C, 727 °C. Выше аустенит, ниже феррит и цементит.
- Потолок мартенсита: 65 до 67 HRC. Выше только за счёт карбидов и вторичного твердения.
- Одна единица Роквелла C равна 2 микрометрам глубины.
- Рабочий диапазон шкалы C: 20 до 70 HRC. Практический потолок стали: 70 до 72 HRC (Rex 121, HAP72, Maxamet).
- Твёрдость по Виккерсу: сталь 60 HRC около 700 HV, карбид ванадия 2600 до 3000 HV, корунд 1800 до 2200 HV, алмаз 8000 до 10000 HV.
- Хром в твёрдом растворе выше примерно 12 %: сталь нержавеющая.
Мини-словарь
- Аустенит: высокотемпературная фаза железа, мягкая и немагнитная, растворяет много углерода.
- Мартенсит: твёрдая игольчатая структура, которая получается при быстрой закалке аустенита.
- Карбид: соединение металла с углеродом, очень твёрдые частицы в стали.
- Прокаливаемость: способность стали закаливаться на глубину.
- Красностойкость: способность сохранять твёрдость при нагреве.
- Вторичное твердение: рост твёрдости при высоком отпуске из-за мелких карбидов.
- Остаточный аустенит: часть аустенита, которая не превратилась в мартенсит после закалки.
- Ферритная (мягкая) сталь: сталь, которая не закаливается до ножевой твёрдости.
Как это связано со справочником Recurva
В справочнике у каждой стали есть твёрдость, и теперь она показана шкалой из 100 делений, такой же, как на схеме выше. У многих сталей добавлены оценки вязкости, износостойкости и коррозионной стойкости, а в описании расписаны состав и рекомендации по заточке. В карточке заказа у мастера та же шкала показывает, какой сталью вы работаете, и сразу видно, стоит ли готовить алмаз.
Источники
- Larrin Thomas, Knife Steel Nerds: оценки ножевых сталей и сверхтвёрдые быстрорежущие стали.
- Справочник по ножевым сталям zknives.com (составы и рабочие твёрдости).
- Wikipedia: Rockwell hardness test, Hardness comparison.
- Стандарты ASTM E18 (Роквелл) и ASTM E140 (перевод шкал твёрдости).
Числа приведены как ориентировочные. Реальная твёрдость и свойства зависят от марки, производителя и режима термообработки.
Комментарии